

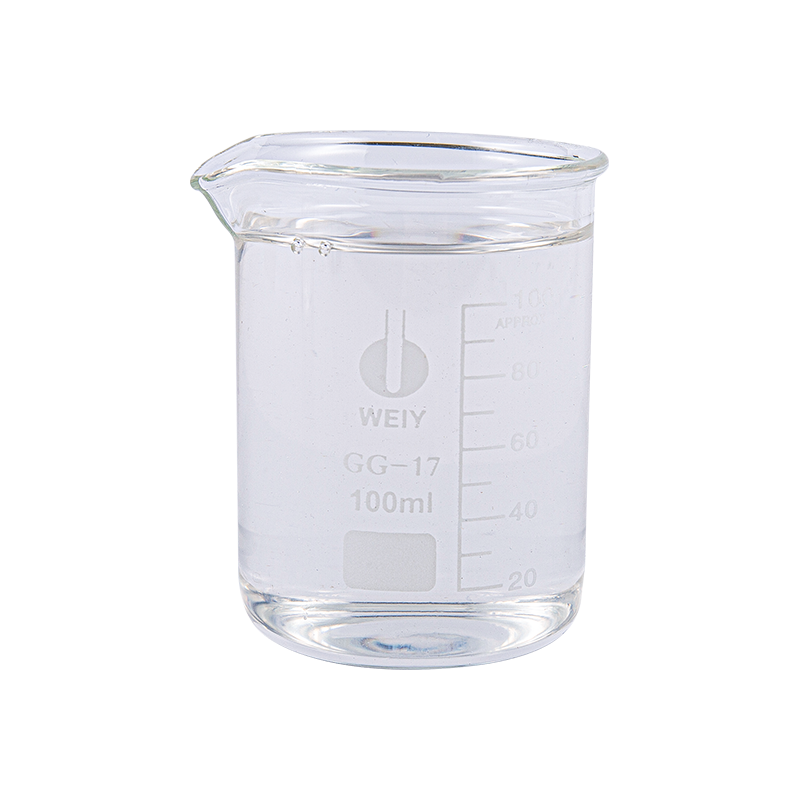
Silicato di sodio (HLNAL-6)
Cat:Liquido di silicato di sodio
Silicato di sodio (bicchiere sodico) modello HLNAL-6, come oltre lo standard nazionale GB/T4209-2008 di produzio...
See Details
Il silicato di sodio, comunemente noto come vetro solubile, è un silicato alcalino idrosolubile utilizzato in rivestimenti, adesivi, leganti per fonderia, sigillanti per calcestruzzo e produzione di polveri inorganiche. In quasi tutti i processi, la parte liquida deve essere convertita in una pellicola solida, uno strato incollato o una polvere secca rimuovendo l'acqua. L'essiccazione all'aria, in cui un flusso d'aria in movimento assorbe l'umidità dalla superficie del silicato, è il metodo più utilizzato perché è semplice, efficiente dal punto di vista energetico e compatibile con le linee di produzione continue.
Le due variabili che determinano il successo sono il tempo di asciugatura all'aria e la temperatura di asciugatura. Impostali correttamente e il silicato essiccato forma una rete chiara, dura e resistente all'acqua. Impostateli male e il risultato è la spellatura, la screpolatura, la formazione di schiuma o una massa appiccicosa poco polimerizzata. Questa guida spiega come il tempo e la temperatura di asciugatura all'aria influiscono sul silicato di sodio, come scegliere i parametri giusti e come correggere i difetti quando un programma di asciugatura va storto.
Le soluzioni di silicato di sodio per uso tecnico contengono normalmente dal 30 al 50% di solidi disciolti. Durante l'asciugatura all'aria, l'acqua esce in due fasi. L'acqua libera, che occupa lo spazio tra le catene di silicati disciolte, evapora prima sotto la differenza di pressione di vapore tra lo strato umido e l'aria circostante. L'acqua legata, che è vagamente associata agli ioni sodio e ai gruppi silanolici, fuoriesce più lentamente e richiede temperature più elevate o tempi più lunghi. Una curva di essiccazione completa presenta quindi una fase veloce a velocità costante seguita da una lunga fase a velocità discendente.
A una temperatura compresa tra 20 e 40 gradi C, l'evaporazione è delicata e i film sottili si asciugano senza stress, ma lentamente. Tra i 40 e i 90 gradi C l'essiccazione diventa pratica per la produzione perché in questo intervallo fuoriesce la maggior parte dell'acqua libera. Al di sopra dei 100 gradi C, l'acqua legata viene espulsa e la rete di silicati si condensa in una matrice insolubile e più dura. Gli essiccatori d'aria industriali raramente funzionano a temperature superiori a 150 gradi C per la semplice essiccazione della pellicola, poiché il rischio di sigillatura della superficie aumenta rapidamente a temperature più elevate. Per le parti più spesse, un programma graduale è molto più sicuro di una singola impostazione ad alta temperatura.
Come punto di riferimento operativo, una pellicola di silicato di sodio è priva di appiccicosità quando l'umidità residua scende al di sotto del 10% circa, ma una finitura dura e resistente all'acqua richiede il mantenimento della temperatura target fino a quando la reazione di condensazione non è sostanzialmente completa.
La temperatura accelera anche la condensazione dei gruppi silanolici in legami silossanici, producendo una rete più densa che migliora la durezza e la resistenza all'acqua. Eppure la stessa velocità crea un problema noto: quando la pelle esterna si asciuga e si restringe più velocemente di quella interna, si irrigidisce, blocca la fuoriuscita del vapore e alla fine si rompe o si formano vesciche quando il vapore intrappolato si espande. Ecco perché il tempo e la temperatura devono essere sempre trattati insieme e non in modo indipendente.
La finestra di essiccazione corretta cambia in base al contenuto di solidi, allo spessore dello strato e al rapporto silice/alcali del grado selezionato. I liquidi di silicato di sodio sono forniti in una gamma di concentrazioni e rapporti, quindi conferma il contenuto di acqua effettivo del tuo grado prima di impostare un profilo di essiccazione. Ciò è particolarmente importante quando una linea di produzione gestisce diverse formulazioni, poiché una piccola variazione nel contenuto di solidi può spostare il tempo di asciugatura consigliato del 20-30%.
 Hengli HLNAL-1 Silicato di sodio liquido in confezioni multiple Questo grado di silicato di sodio liquido si adatta alle regolazioni del processo di essiccazione discusse sopra, con forma viscosa trasparente e opzioni di confezionamento da 20 litri a 1.000 litri. È una scelta pratica per controllare la perdita d'acqua e l'uniformità del film negli essiccatori industriali. Visualizza il prodotto →
Cinque parametri di processo determinano la velocità con cui uno strato di silicato di sodio perde acqua e quanto uniforme diventa il film secco finale. La tabella seguente riassume il loro effetto e fornisce valori iniziali pratici per gli essiccatori industriali.
| Parametro | Effetto sull'essiccazione | Linee guida pratiche |
|---|---|---|
| Contenuto di solidi | Più solidi significano meno acqua da rimuovere | dal 35 al 50% in peso di liquido; mantenersi sopra il 45% per i film spessi |
| Rapporto silice/alcali | Un rapporto più elevato aumenta la viscosità e rallenta la migrazione interna dell'acqua | da 2,0 a 3,5 tipico; Da 2,6 a 3,0 per film di rivestimento |
| Spessore dello strato bagnato | Raddoppiando lo spessore è possibile triplicare o quadruplicare il tempo di asciugatura | Mantenere i singoli passaggi inferiori a 0,5 mm |
| Temperatura dell'aria | Una temperatura più elevata aumenta l'evaporazione ma anche il rischio di spellatura | Primo stadio da 50 a 80 C; Indurimento finale da 100 a 150 C |
| Umidità relativa | Al di sopra del 70% di umidità relativa l'evaporazione quasi si arresta | Mantenere un'umidità relativa nell'asciugatrice dal 40 al 60%. |
| Velocità dell'aria | L'aria in movimento rimuove lo strato limite saturo | Da 0,5 a 2 metri al secondo sulla superficie |
Tra tutte queste variabili, lo spessore del film umido ha l’influenza più forte. L'evaporazione avviene solo sulla superficie esposta, quindi l'acqua proveniente dagli strati più profondi deve diffondersi verso l'alto attraverso la rete parzialmente essiccata. Ogni volta che lo spessore iniziale del film umido viene raddoppiato, il tempo di asciugatura totale aumenta di un fattore pari a circa tre o quattro. Questo spiega perché i rivestimenti sottili raggiungono uno stato asciutto in pochi minuti, mentre le fusioni di molti centimetri e gli strati di riparazione richiedono ore, anche all’interno di un essiccatore ad aria forzata.
Le finestre di essiccazione consigliate variano perché varia anche lo stato finale richiesto del silicato essiccato. I valori seguenti sono punti di partenza realistici per le apparecchiature industriali; confermarli con piccole prove prima della piena produzione.
| Applicazione | Temperatura di asciugatura | Tempo di asciugatura | Osservazioni |
|---|---|---|---|
| Pellicola sigillante per calcestruzzo | 20-35 C | da 1 a 3 ore senza appiccicosità; Cura completa 24 ore su 24 | Rivestimento sottile, liquido a basso contenuto di solidi |
| Legame adesivo per legno o carta | 40-80 C | da 10 a 60 minuti | La pressione migliora il contatto |
| Primer resistente alla corrosione su acciaio | da 80 a 150 C | da 15 a 45 minuti | Consigliata rampa a tappe |
| Legante per anime di fonderia | Aria della scatola centrale da 200 a 300 C | Da 30 a 150 secondi | Solo sezioni di sabbia sottile |
| Forma refrattaria o fusa | Da 50 a 90C poi da 120 a 180 C | dalle 2 alle 12 | Il riscaldamento graduale previene le crepe |
| Polvere da liquido | Ingresso da 250 a 350 C; Uscita da 90 a 120 C | Secondi | Goccioline atomizzate nell'aria |
L'estremità inferiore di ciascun intervallo di temperature è adatta a condizioni umide, strati più spessi o gradi ad alta viscosità, mentre l'estremità superiore dovrebbe essere riservata a strati sottili con movimento d'aria forzato. Per le linee adesive, la forza di adesione si sviluppa più rapidamente durante la fase di asciugatura a velocità costante e una revisione pratica di utilizzando silicato di sodio liquido come adesivo spiega come le condizioni di essiccazione influiscono sulle prestazioni dei giunti nella produzione reale.
La sigillatura del calcestruzzo e la protezione dalla polvere dipendono da una pellicola di silicato completamente essiccata e ben aderita che ha reagito con i composti del calcio nel substrato. Gli agenti indurenti per pavimenti sono formulati con solidi e viscosità controllati in modo che un singolo strato si asciughi uniformemente all'interno di una finestra di costruzione realistica; la regolazione del programma di asciugatura in base all'umidità ambientale spesso fa la differenza tra un pavimento sigillato lucido e uno nuvoloso e irregolare.
Il grafico seguente mette a confronto il tempo totale di asciugatura all'aria di una pellicola sottile e di uno strato spesso a tre temperature comuni. I dati presuppongono un movimento d'aria forzata di circa 1 metro al secondo attraverso la superficie, un'umidità relativa inferiore al 50% e un tipico silicato di sodio liquido al 40% di solidi.
Dal grafico seguono tre conclusioni pratiche. Innanzitutto, l'aumento della temperatura dell'aria da 60 a 120 gradi C riduce il tempo di asciugatura di circa il 70-90% a seconda dello spessore dello strato. In secondo luogo, il tempo risparmiato da ogni ulteriore 10°C diventa minore a temperature più elevate perché la migrazione dell’acqua legata, e non l’evaporazione superficiale, diventa il passaggio limitante. In terzo luogo, la tabella indica il tempo minimo per rimuovere l'acqua; non garantisce un'asciugatura priva di difetti, poiché anche la velocità di riscaldamento, l'umidità e la geometria del pezzo controllano la formazione di crepe.
Invece di tirare a indovinare, stabilisci la finestra di essiccazione corretta per uno specifico tipo di silicato di sodio con una semplice procedura di test. I passaggi seguenti funzionano per pellicole, assemblaggi incollati e forme di fusione di piccole dimensioni.
Per la polvere essiccata all'aria, utilizzare lo stesso principio ma misurare continuamente all'uscita dell'essiccatore. Una variazione di 5 gradi C della temperatura di uscita corrisponde normalmente ad una variazione dallo 0,1 allo 0,3% dell'umidità residua. I valori target per la polvere secca di silicato di sodio sono tipicamente dallo 0,5 al 2% di umidità residua, a seconda dell'applicazione prevista.
 Hengli HLNAP-1 Silicato di sodio in polvere in sacchi da 25 kg Polvere bianca di silicato di sodio con confezione da 25 kg in carta intrecciata o kraft, adatta per applicazioni che richiedono umidità residua controllata. La descrizione riguarda lo stoccaggio e la movimentazione a secco, in linea con il contesto del monitoraggio delle condizioni di uscita dell'essiccatore per la polvere. Visualizza il prodotto →
Quando si monitora un essiccatore, posizionare i sensori di temperatura vicino alla superficie dei silicati invece di fare affidamento sul display dell'essiccatore. I substrati spessi rimangono da 20 a 40 gradi C più freddi del flusso d'aria per i primi minuti e un sensore montato nel condotto di scarico sovrastima la velocità di asciugatura effettiva sulla superficie del prodotto.
La maggior parte dei difetti di asciugatura sono riconducibili a uno dei tre errori: asciugatura troppo calda, aumento della temperatura troppo presto o funzionamento dell'asciugatrice con aria satura e senza scarico. Riconoscere la causa rende più semplice correggere la pianificazione prima di rifiutare un lotto completo.
| Difetto | Causa tipica | Azione correttiva |
|---|---|---|
| Pelletteria superficiale | Temperatura dell'aria above 90 C while the layer is still wet | Ridurre la temperatura del primo stadio; mantenere l'aria in movimento |
| Cracking | Stress da contrazione dovuto al rapido riscaldamento della superficie | Aggiungere una fase di mantenimento a 50-60 C; applicare strati più sottili |
| Schiuma o fori di spillo | Vapore intrappolato sotto una superficie sigillata | Abbassare l'aumento della temperatura finale; ridurre lo spessore del film |
| Fioritura bianca sulla pellicola essiccata | Carbonato di sodio formato nell'aria umida durante una lunga essiccazione | Ridurre i tempi di asciugatura; mantenere l'umidità al di sotto del 60% di umidità relativa |
| Pellicola appiccicosa non polimerizzata | Tempo di asciugatura too short or relative humidity above 70 percent | Prolungare il tempo o aumentare la temperatura di 10-20 C |
| Blister sul substrato metallico | Pressione di vapore dopo che la superficie si è indurita | Preriscaldare il substrato a una temperatura compresa tra 60 e 80 C; utilizzare due passate sottili |
Se lo spessore del film non può essere ridotto, dividere l'applicazione in due o tre passate sottili e asciugare ciascuna passata fino a quando non appiccica prima di applicare quella successiva. Questo singolo cambiamento previene la maggior parte dei difetti di formazione di schiuma e di vesciche perché mantiene la generazione di vapore sufficientemente bassa da consentire all'aria di portarla via. Nei climi umidi, programmare l'asciugatura nelle prime ore del mattino o nella tarda serata, quando l'aria ambiente è più secca.
Le seguenti pratiche si applicano ai processi di rivestimento, incollaggio e essiccazione delle polveri e possono essere implementate senza modifiche sostanziali alle apparecchiature.
Il comportamento all'essiccazione dipende dalla qualità. Un silicato ad alto modulo forma uno strato umido più viscoso e si asciuga secondo una curva tempo-temperatura diversa rispetto a un silicato a basso modulo con lo stesso contenuto di solidi. Quando pianifichi una nuova linea, chiedi consigli sull'asciugatura al tuo produttore di silicato di sodio prima di fissare i tempi di ciclo.
Un approccio strutturato all'essiccazione del silicato di sodio, adattando temperatura, tempo, flusso d'aria e umidità al grado e alla geometria specifici, è il percorso più rapido per ottenere una qualità costante del prodotto. Una volta mappata la curva di essiccazione per ciascun prodotto, il processo può essere adattato con sicurezza ad essiccatori più grandi.
Per le pellicole sottili, una temperatura compresa tra 60 e 80 gradi C rappresenta solitamente il miglior equilibrio tra velocità e qualità. Per strati spessi, iniziare a 50-60 C, mantenere per una o due ore, quindi aumentare gradualmente la temperatura fino a 120-150 C per la polimerizzazione finale. L'essiccazione ambientale a 20-30 C è possibile ma richiede diverse ore e richiede una bassa umidità.
Una pellicola da 0,2 a 0,3 mm diventa appiccicosa in circa una o tre ore a 25-35 C, e in circa 15-45 minuti a 80-100 C. Uno strato spesso diversi millimetri può richiedere da 2 a 12 ore anche con aria riscaldata perché l'acqua deve diffondersi dall'interno alla superficie.
Solitamente le crepe si verificano quando la superficie si asciuga molto più velocemente dell'interno, creando stress da contrazione. Ridurre la temperatura dell'aria durante la prima fase, applicare uno strato più sottile o aumentare leggermente l'umidità per rallentare l'asciugatura della superficie.
No. Temperature superiori a 150 C possono intrappolare il vapore sotto una superficie indurita e causare formazione di bolle o formazione di schiuma. Nella produzione di polveri, l'aria in ingresso può essere compresa tra 250 e 350 C, ma la temperatura di uscita effettivamente sperimentata dalle particelle è mantenuta tra 90 e 120 C per prevenire lo scioglimento o la fusione.
Sì, per rivestimenti sottili e piccole parti. Mantenere l'umidità relativa al di sotto del 60% e fornire un flusso d'aria continuo. La polimerizzazione completa richiede in genere circa 24 ore. Per i volumi di produzione, si consiglia aria riscaldata a una temperatura compresa tra 40 e 60 C per mantenere i tempi di ciclo pratici.
Silicato di sodio (bicchiere sodico) modello HLNAL-6, come oltre lo standard nazionale GB/T4209-2008 di produzio...
See Details
Il silicato di sodio in polvere (modello HLNAP-1 modulo 2,0±0,1) è un prodotto costituito da vetro solubile medi...
See Details
Il silicato di sodio in polvere (modello HLNAP-4 modulo 3,4±0,1) è un prodotto costituito da vetro solubile medi...
See Details
Silicato di potassio liquido, modello HLKL-1 (modulo 2,2-2,4), la soluzione di silicato di potassio ha aspetto e...
See Details
Silicato di potassio liquido, modello HLKL-2 (modulo 2,7-3,0), la soluzione di silicato di potassio ha aspetto e...
See Details
Il silicato di potassio in polvere (modello HLKP-1 modalità 2.4±0.1) è un prodotto costituito da silicato di pot...
See Details
Prodotti
Silicato di sodio Silicato di potassio Silicato di litio Metilsilicato di sodio Metilsilicato di potassio Sol di silice Rivestimenti e leganti inorganici Sistema di pavimentazioneContatto
Add:N. 7 Jiaye Road, città di Tongxiang, provincia di Zhejiang, Cina Phone:+86-15257095913 Tel: +86-0573-88980238 Mob: +86-0573-88980238 E-mail:[email protected]